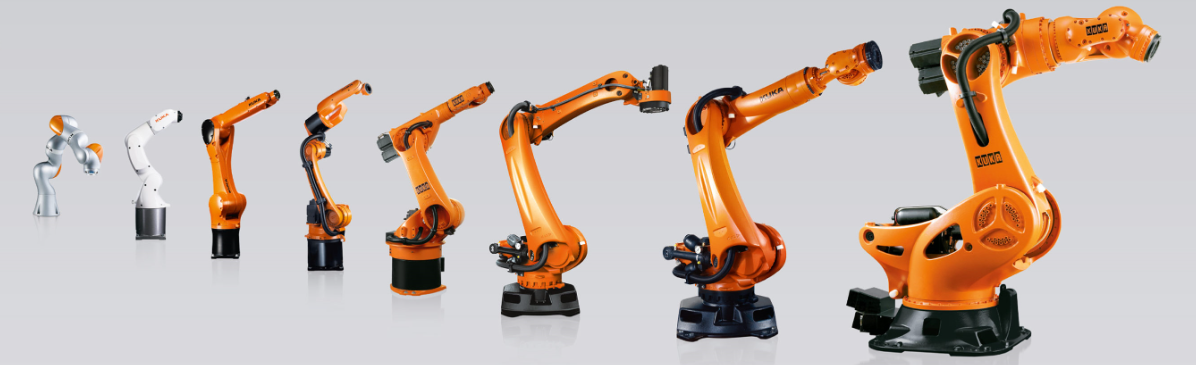

机型说明:KR240‑R3200‑PA 是5 轴码垛机器人,A5 就是末端摆动轴;A5 减速机承载全部末端负载,码垛工况冲击载荷大,属于高频损坏部位;故障常见报警:KSS15004 A5 轴过载;KSS01105 定位监控 A5;运行时 A5 抖动、异响、负载峰值偏高。
作业安全前置
控制柜断电上锁挂牌 LOTO;等待驱动电容放电;
姿态预先调整:把 A5 摆到水平位置;末端全部拆掉工装托盘;必须做吊装支撑,A5 松开抱闸后末端自重很大,会直接下坠!
上电松抱闸操作只在 T1 手动模式下进行;作业人员避开臂体下坠运动范围。
第一步:故障现象初步识别(运行状态检查,T1 模式)
典型 A5 减速机损坏现象:
低速 JOG 摆动 A5,固定角度位置出现卡顿、咯噔异响;伺服负载曲线出现尖峰;高速运动异响反而被掩盖;
空载还好,带上码垛负载就频繁报 A5 过载 KSS15004;
A5 运行抖动;零点经常性丢失;重复定位变差,码垛垛位不齐;
外观检查 A5 减速机壳体:观察油封位置有无漏油、渗油;放油口放出润滑油,如果油里面有金属粉末、金属碎屑,基本判定减速机内部磨损。
先读取 KUKA 日志与力矩监控:SmartHMI 监视 A5 轴实时力矩;来回低速摆动 A5;同一角度力矩明显飙升,机械阻力异常。
第二步:上电释放抱闸,手动摆动 A5 初步排查
控制柜上电,T1 模式;进入库卡手动松抱闸界面,单独释放 A5 电机抱闸;伺服不上使能,仅松开刹车。
在外力辅助下手动来回摆动 A5 关节;
如果摆动全程顺滑无卡点:故障偏向电机抱闸拖滞(刹车没有完全释放),减速机本体暂时没问题;
如果摆动有明显卡顿、顿挫、固定角度卡滞;手感有撞击咯噔,说明大概率减速机内部故障。
注意:A5 末端自重很大,不要仅凭手臂自重下落手感判断,需要人为来回正反摆动完整行程。
第三步:脱开 A5 伺服电机,做隔离判定
KR240‑PA A5 电机布置在小臂侧面,电机通过花键驱动 A5 减速机输入端。
断电;拆除 A5 电机护罩;断开 A5 电机动力、编码器线缆;拆下 A5 电机固定螺栓,将电机整体拆下,电机与减速机花键完全脱开。
拆卸前拍照花键对位;保护电机编码器;
现在电机已经拿开;只剩下 A5 减速机 + 末端臂体;仍然保持末端吊装支撑,防止下坠。
手动摆动 A5 输出侧(末端臂):
依然存在卡顿、异响、阻力不均 → 故障锁定 A5 减速机本体(齿轮 / 轴承磨损点蚀)
摆动全程顺滑无卡点 → 故障点在 A5 伺服电机(电机轴承损坏、制动器卡滞),减速机完好。
隔离之后就彻底排除电机抱闸、电机轴承的干扰,确认是否减速机损坏。
第四步:精度检测
电机已经拆除状态,保留末端支撑;架百分表:
轴向窜动检测:顶住 A5 输出臂轴向;正反施加轴向力; KR240‑R3200‑PA A5 轴向窜动>0.12mm 属于磨损超标;
径向间隙检测:百分表打 A5 输出端径向;径向摆差明显变大,说明内部轴承磨损;
来回摆动 A5,手感检查回程间隙;码垛机型 A5 回程间隙明显变大,也是减速机内部磨损特征。
重点:只要出现固定角度机械卡顿,或者润滑油检出金属磨屑,间隙超标;就不要尝试换油修复,内部齿面 / 轴承已经点蚀损伤,换油只能临时缓解,很快复发,只能更换减速机总成。
第五步:电气复核
回装电机;T1 低速 JOG 全行程运行 A5;在 HMI 监控力矩曲线;
如果 A5 全程力矩曲线平稳,无异常尖峰 → 减速机完好;
如果每转到同一个角度力矩突然冲高;确认减速机内部机械阻力。
故障判定汇总
表格
| 故障现象 | 判定结果 | 处理建议 |
|---|---|---|
| 松抱闸手动摆动顺滑;装上电机运行过载发烫 | A5 电机制动器拖滞 | 维修 / 更换 A5 伺服电机 |
| 脱开电机,A5 末端依旧卡顿异响;油内含金属屑;窜动超标 | A5 减速机内部磨损损坏 | 更换 A5 减速机总成 |
| 仅带负载才过载,空载全部正常 | 优先核查负载数据、码垛工装重心,不一定减速机损坏 | 重新标定工具负载参数 |
注意事项
脱开 A5 电机之前,末端不做吊装支撑;松开后 A5 臂直接下坠,砸坏壳体、伤人;是最高风险点!
不要只看空载运行;码垛机器人很多故障只有承受力矩负载才暴露;隔离手动检测是最可靠手段;
发现油里面有金属碎屑还继续换油凑合用;码垛冲击工况会迅速彻底打坏减速机;
检测完确认减速机损坏,后续更换 A5 减速机完成后,A5 轴必须重新做零点 Mastering 标定(RDC 零点校正),不能沿用旧零点数据,否则定位偏移码垛错位。